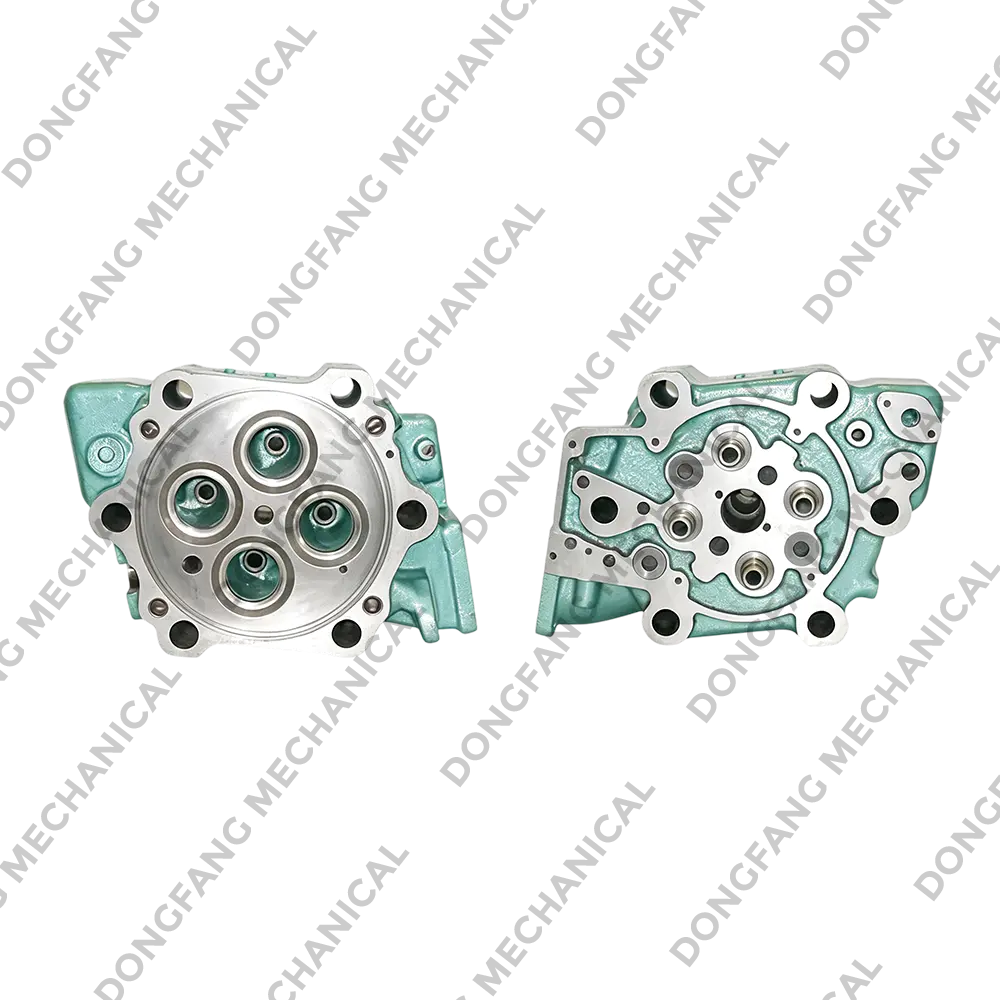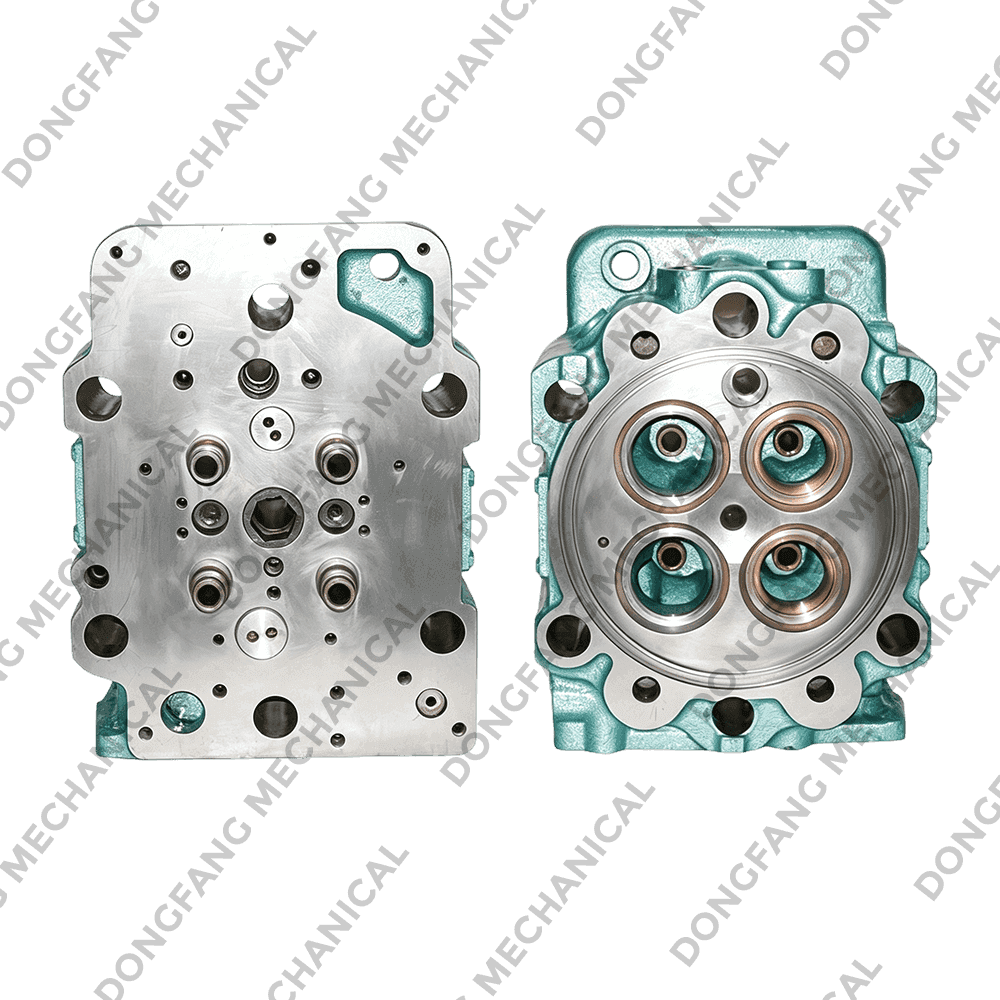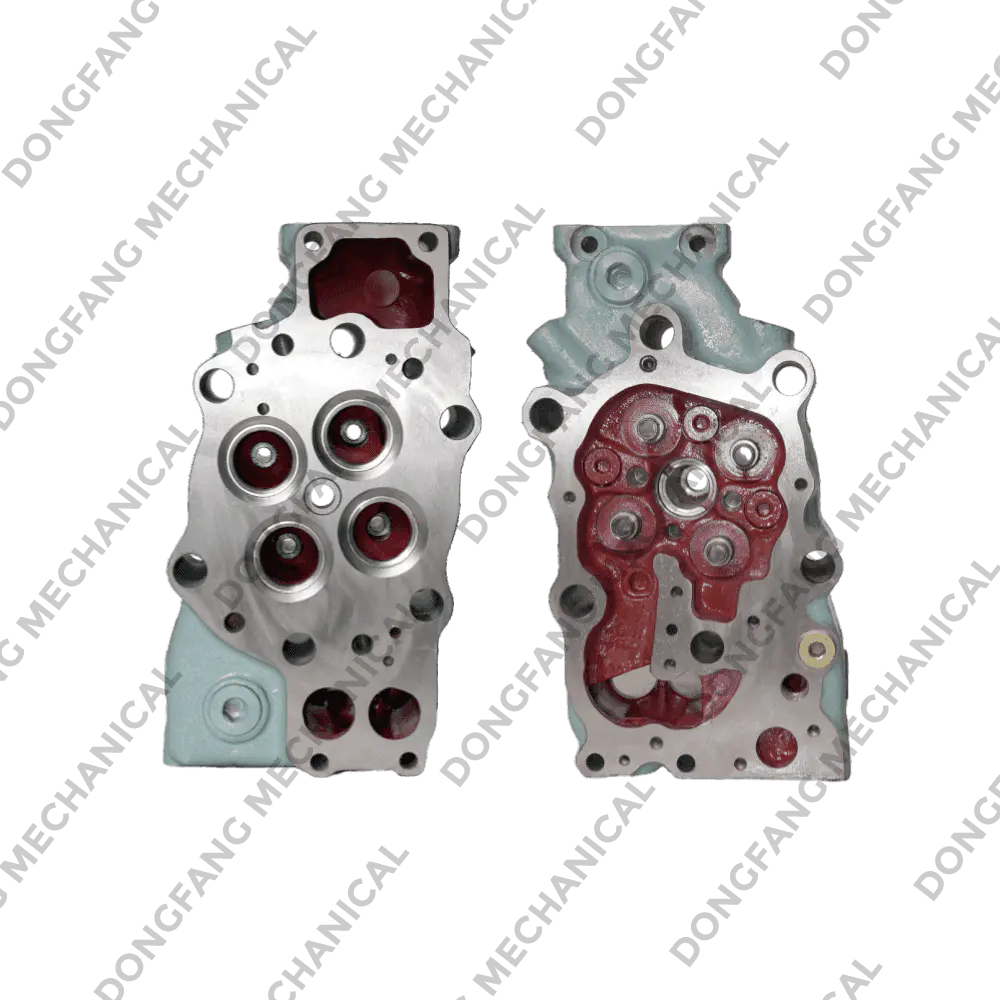
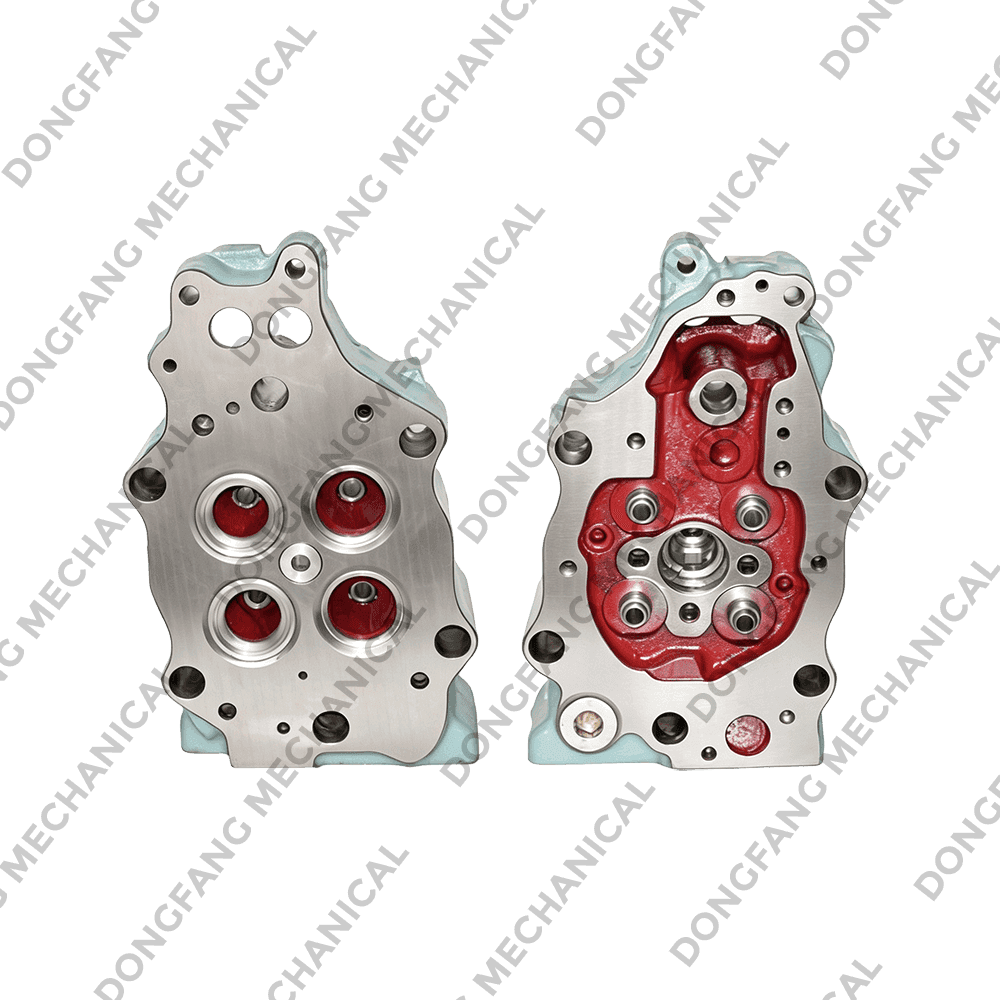
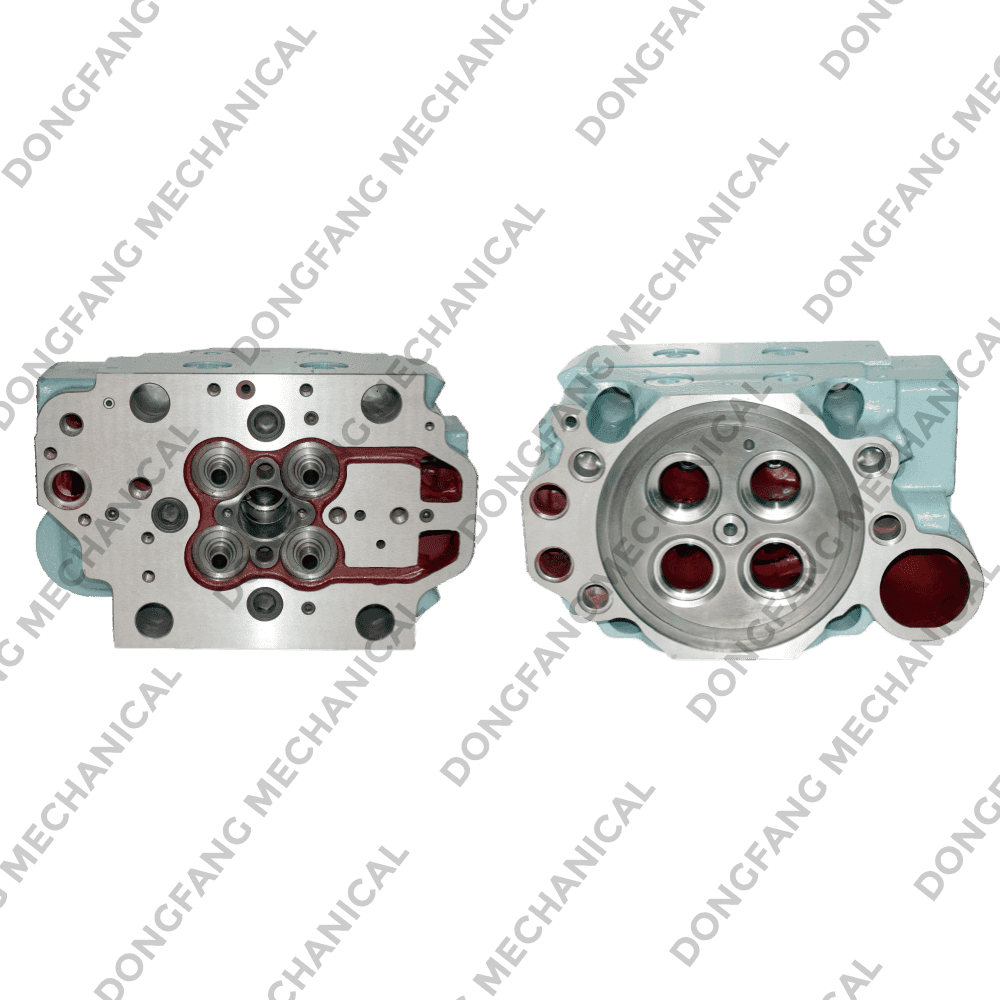
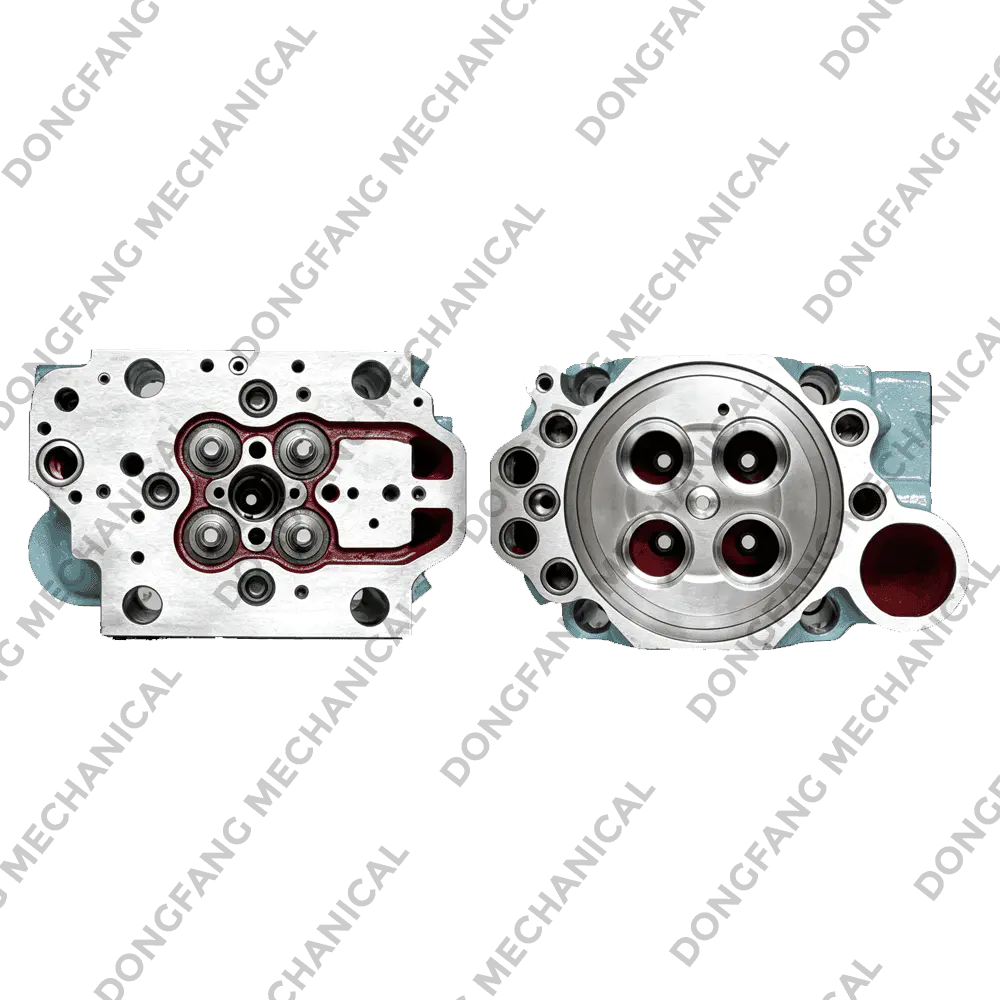
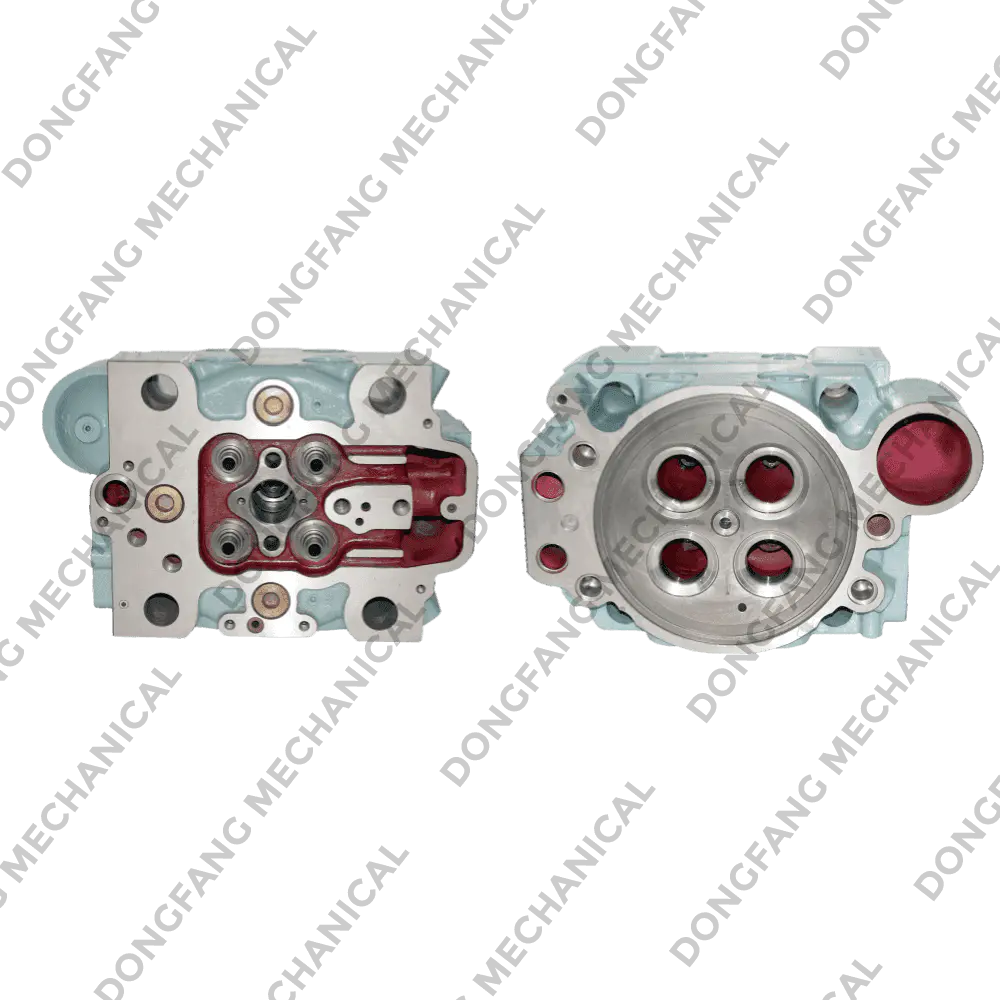
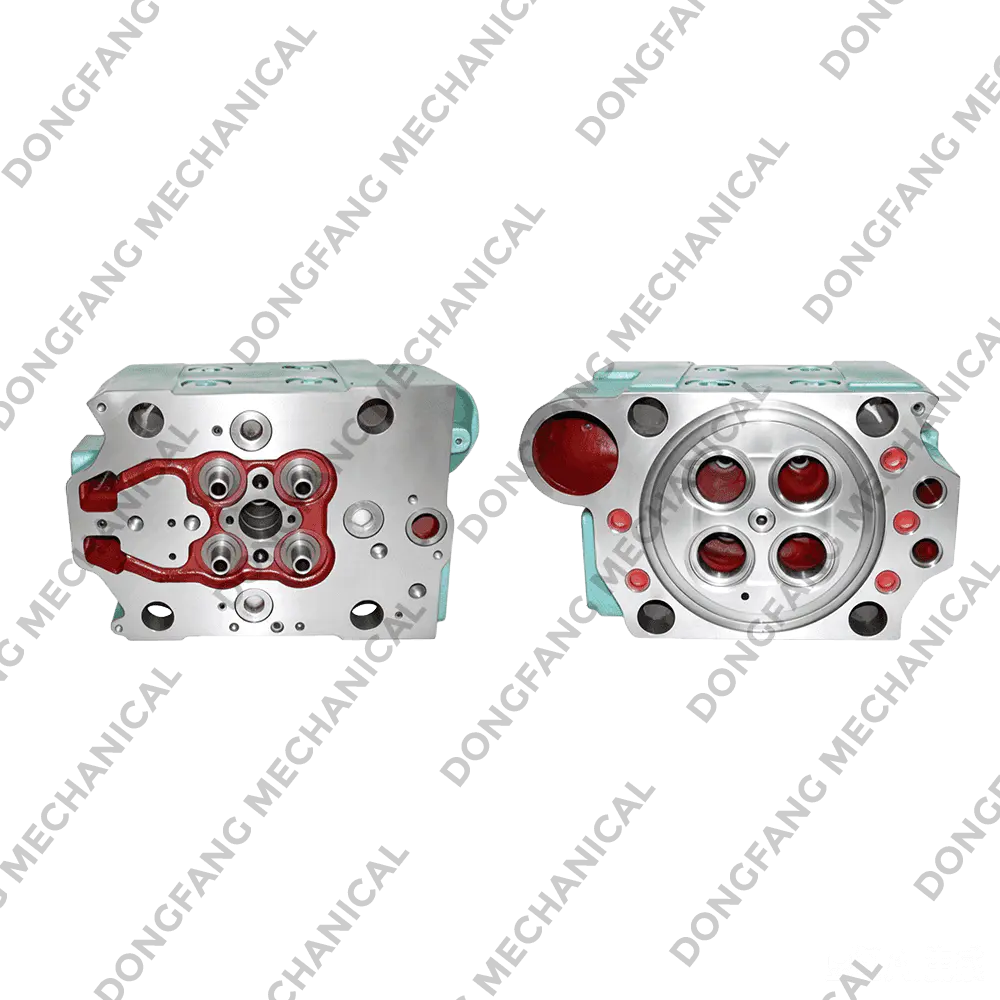
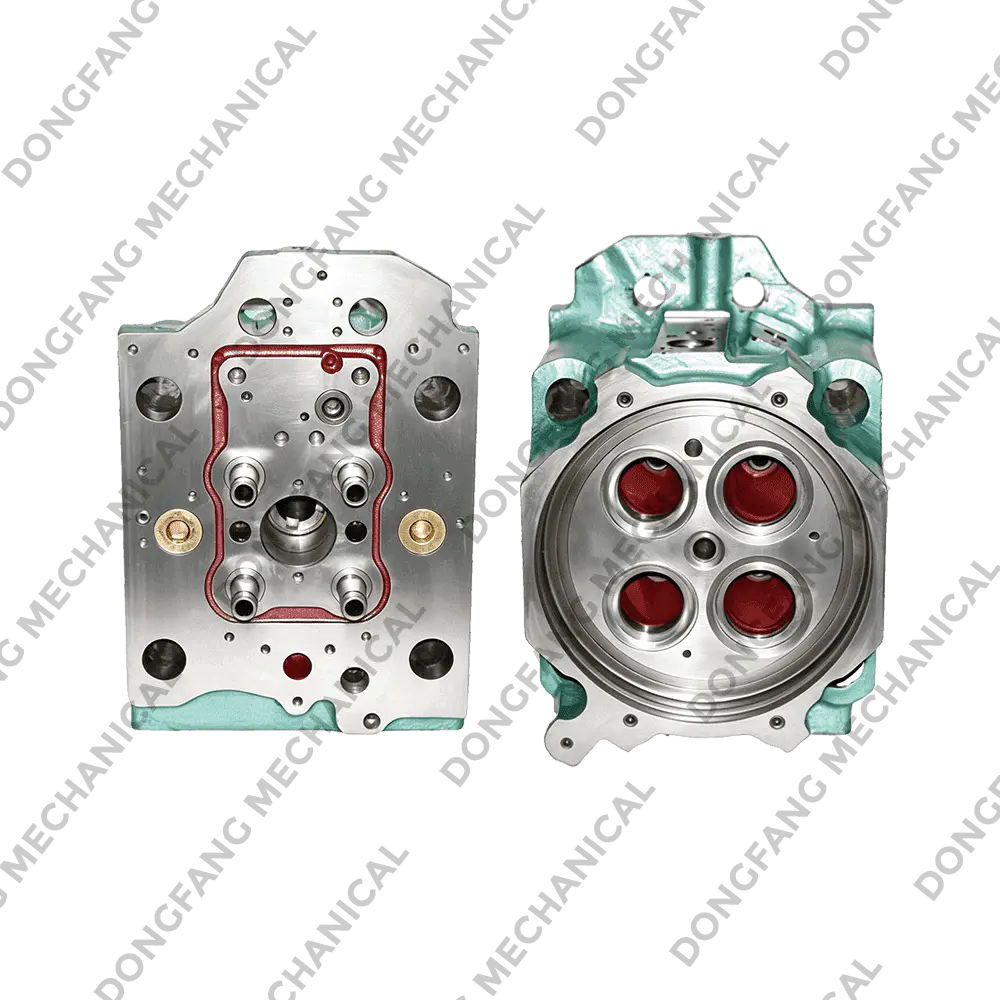
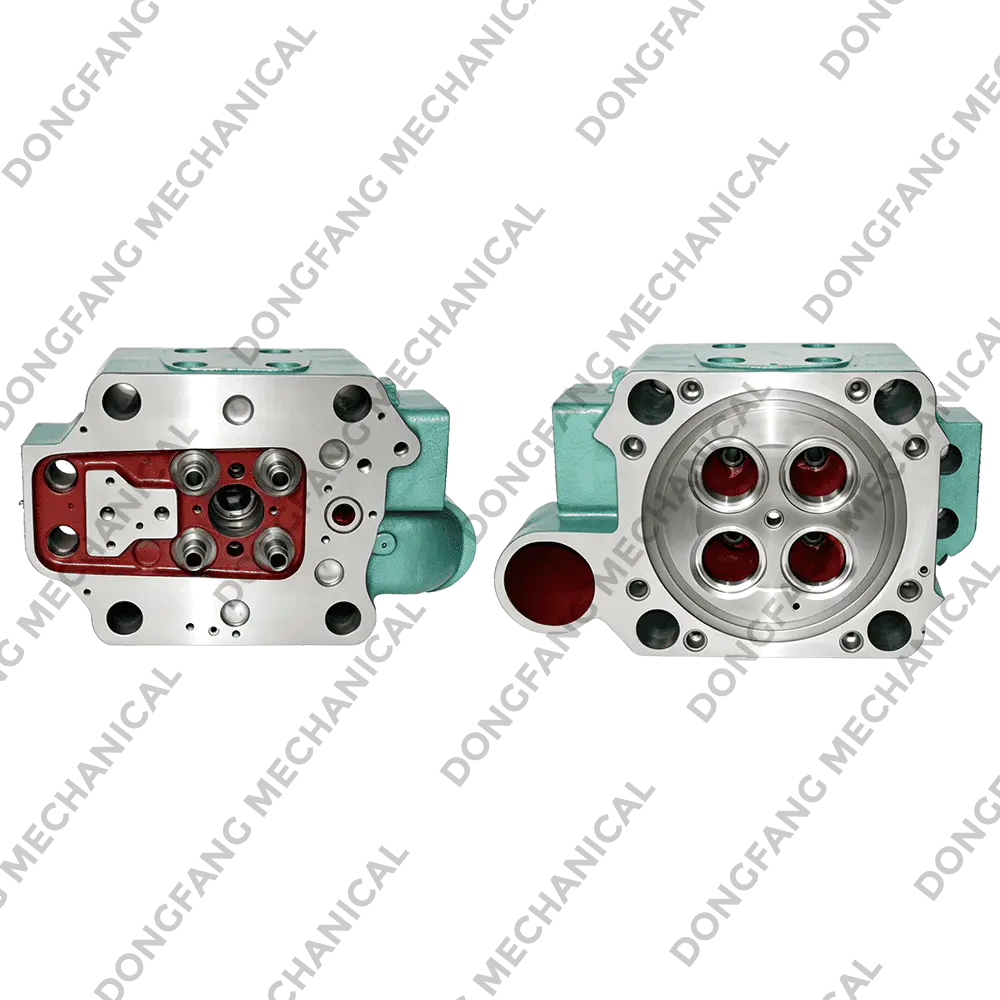
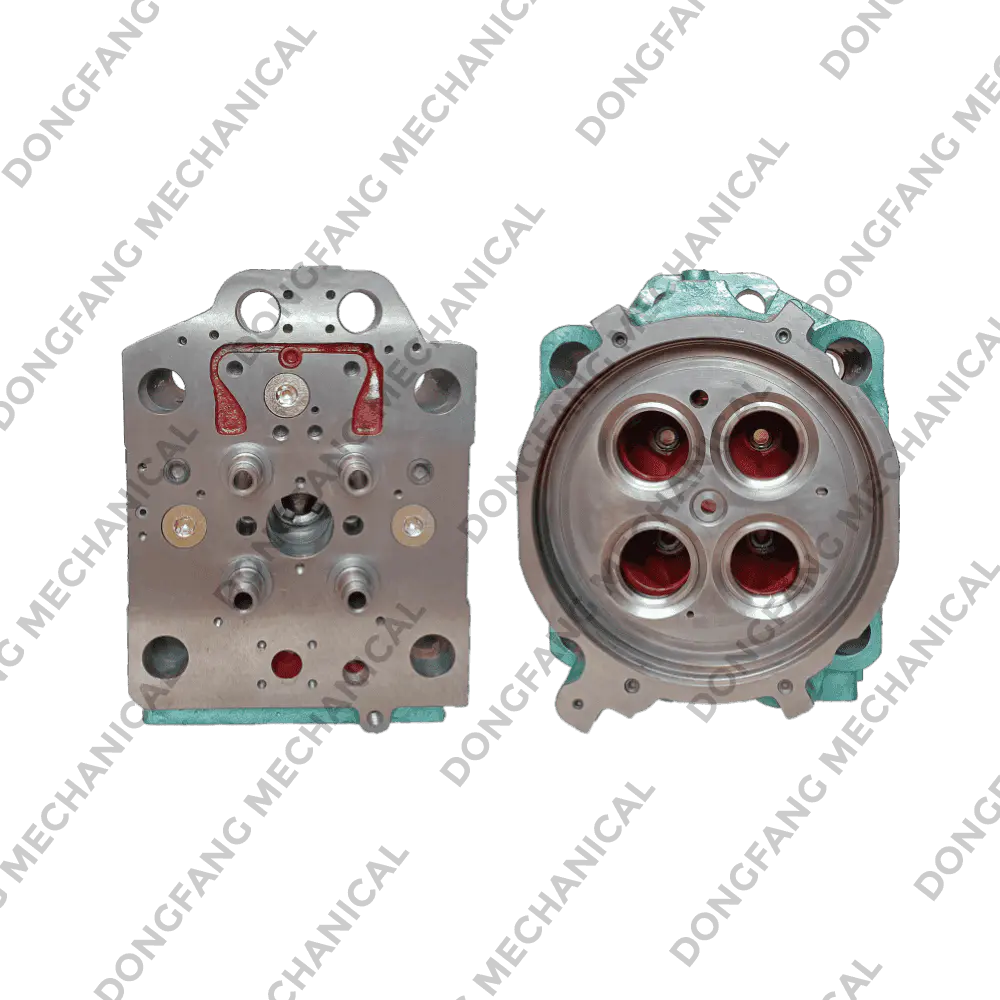
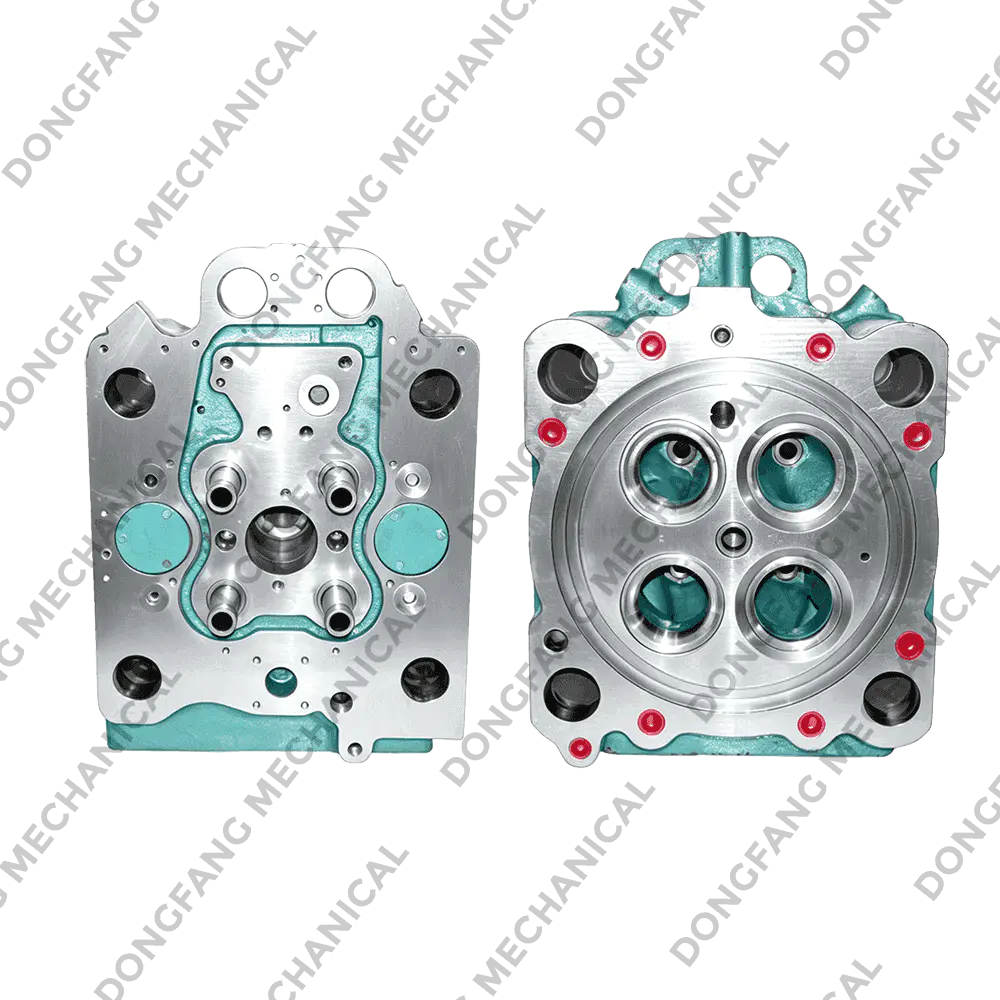
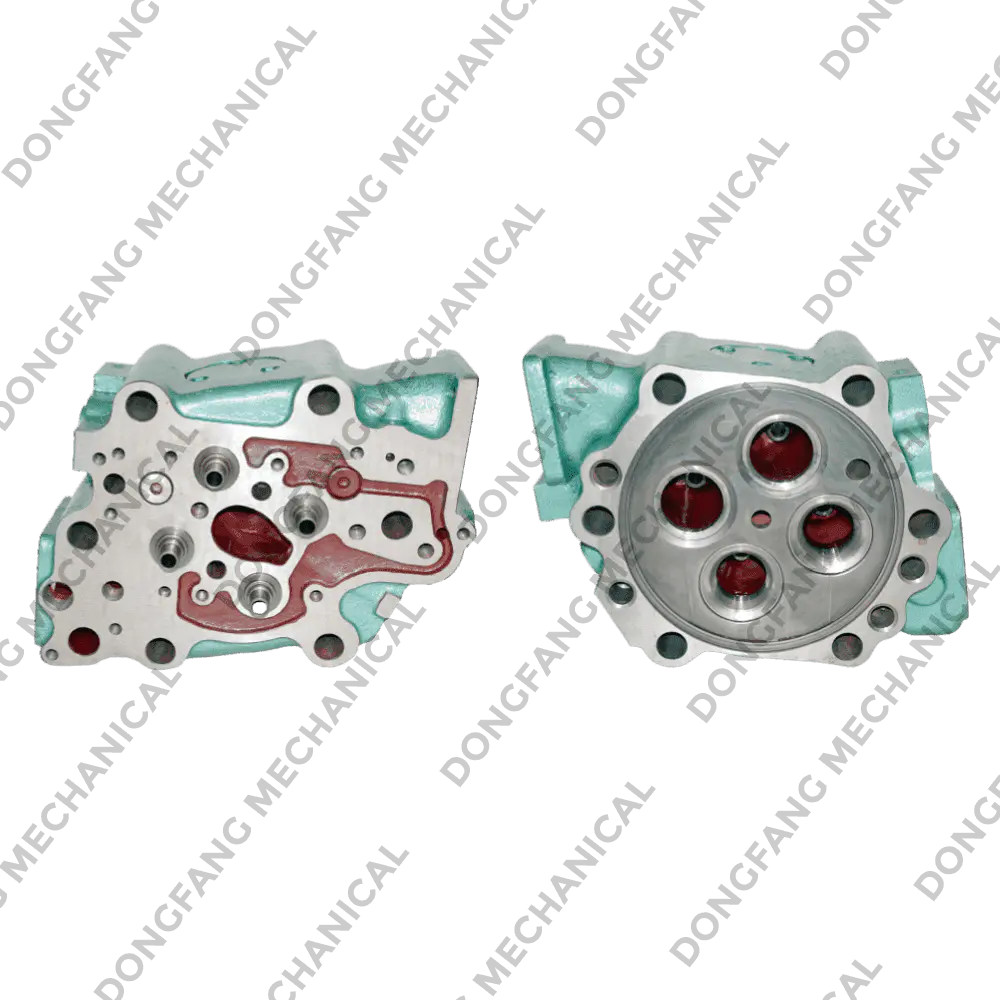
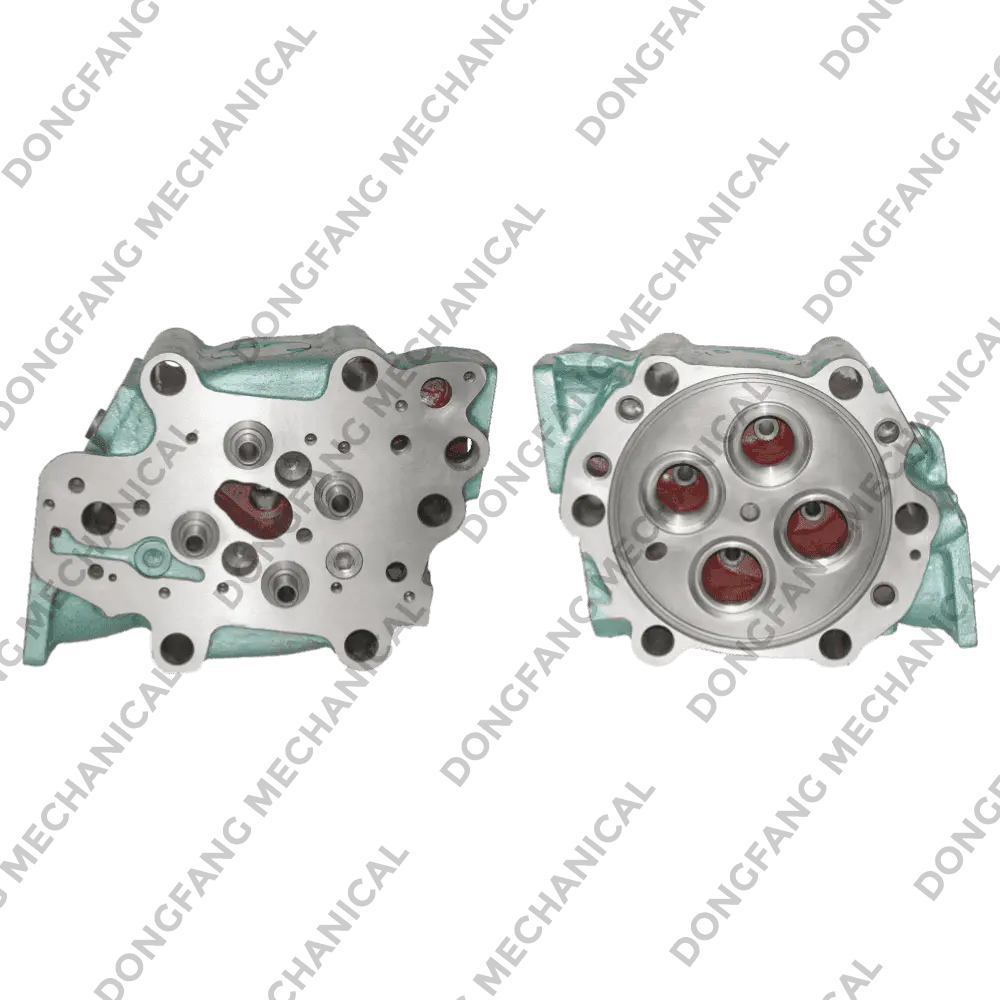
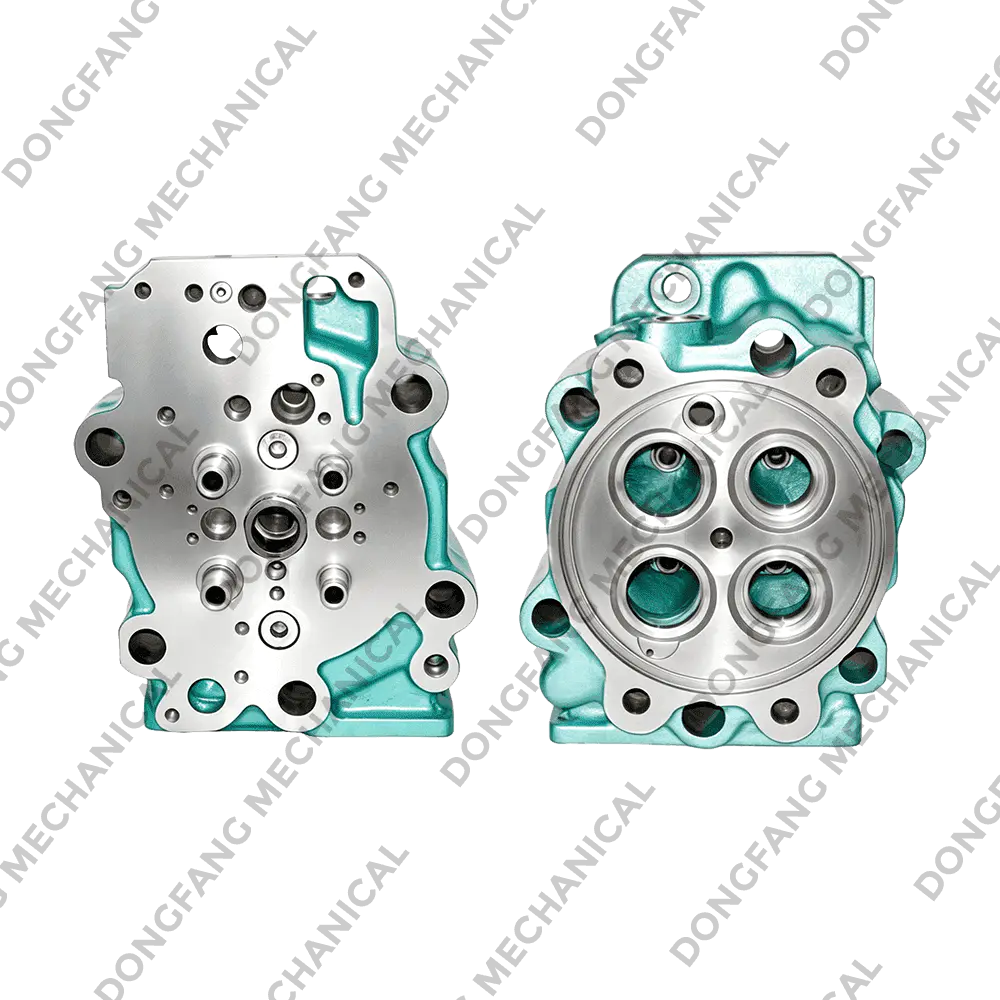
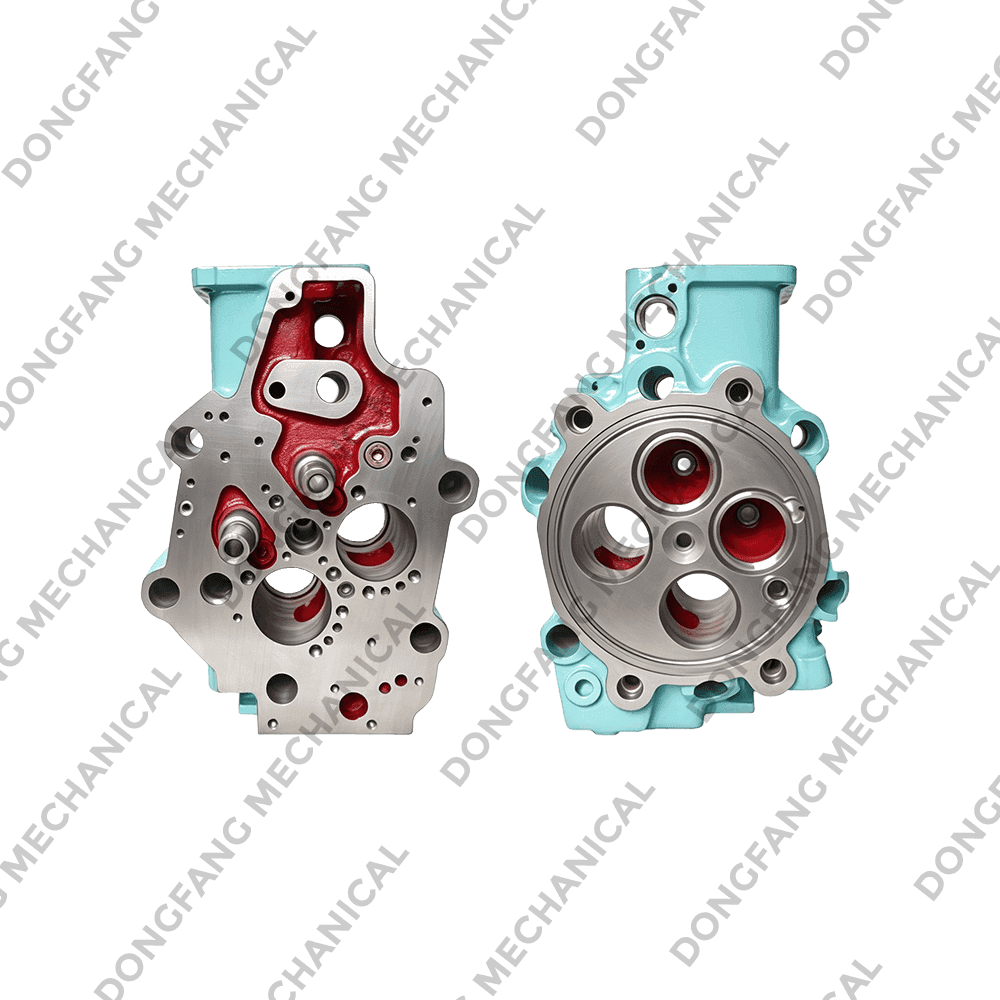
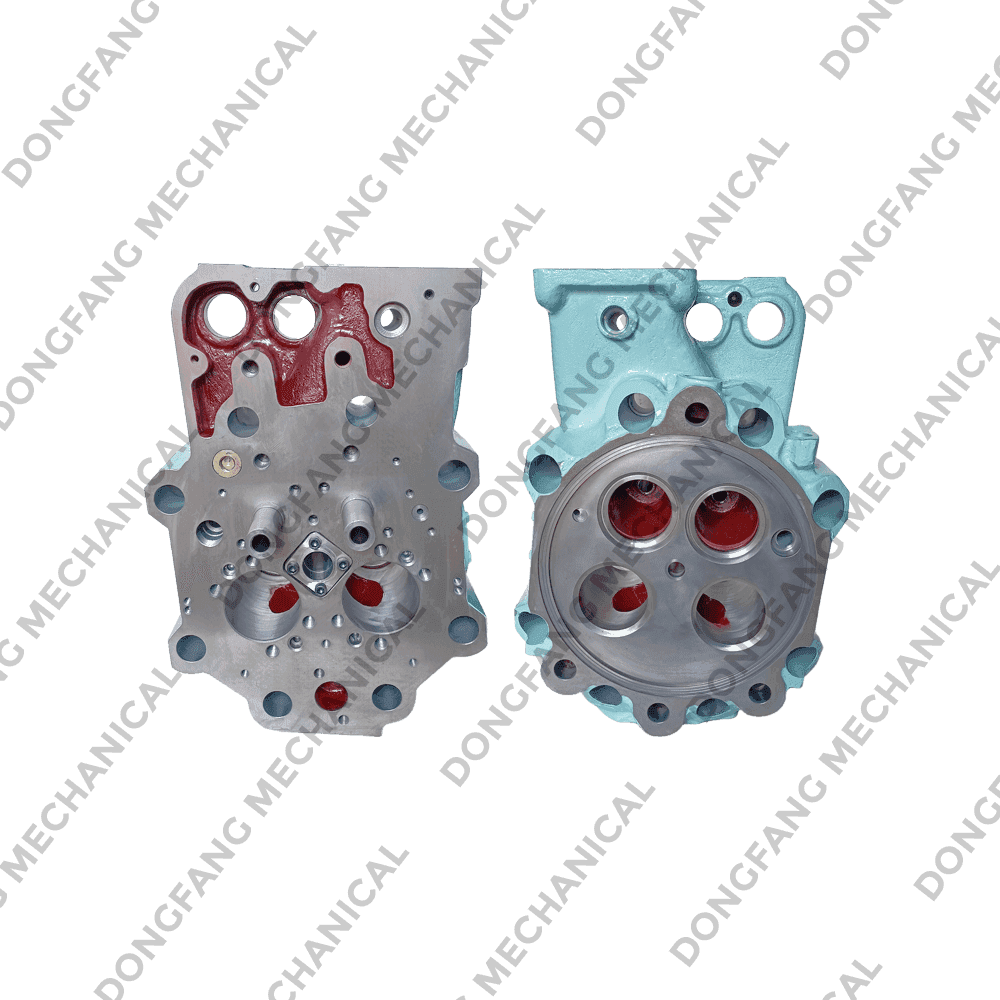
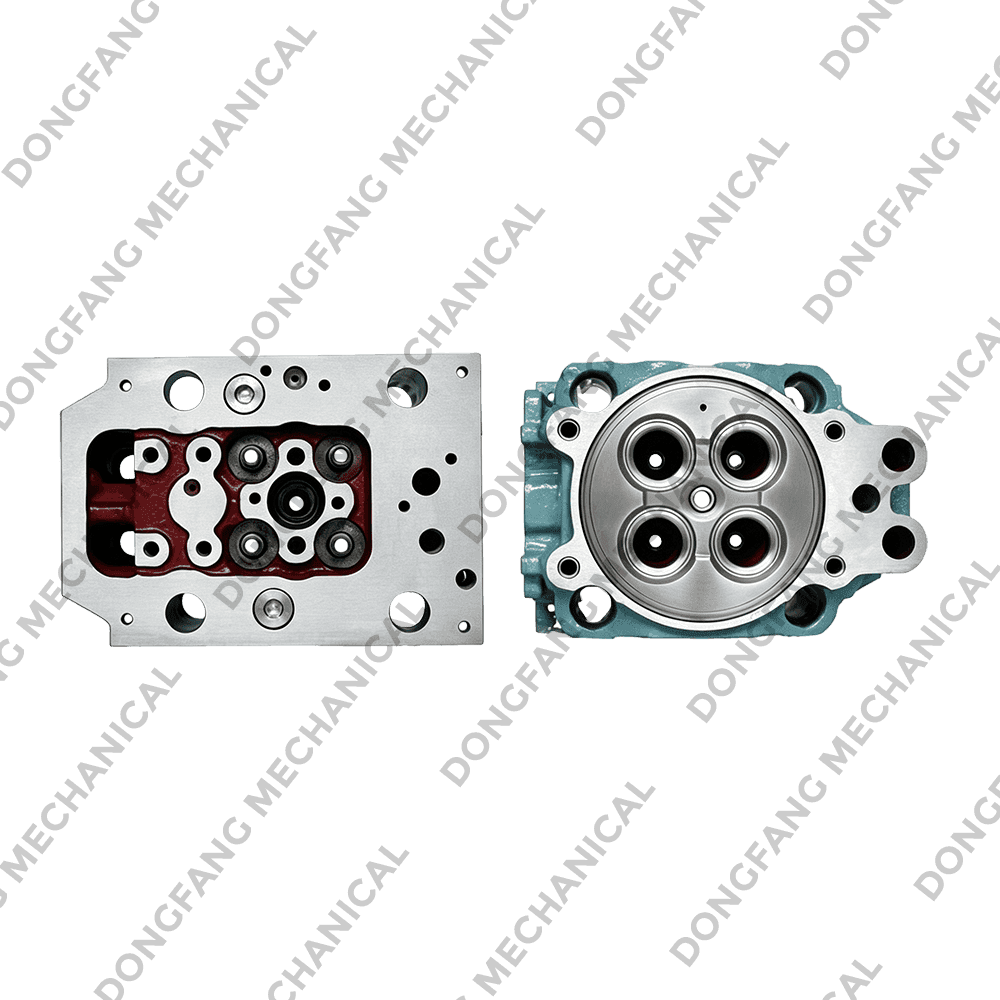
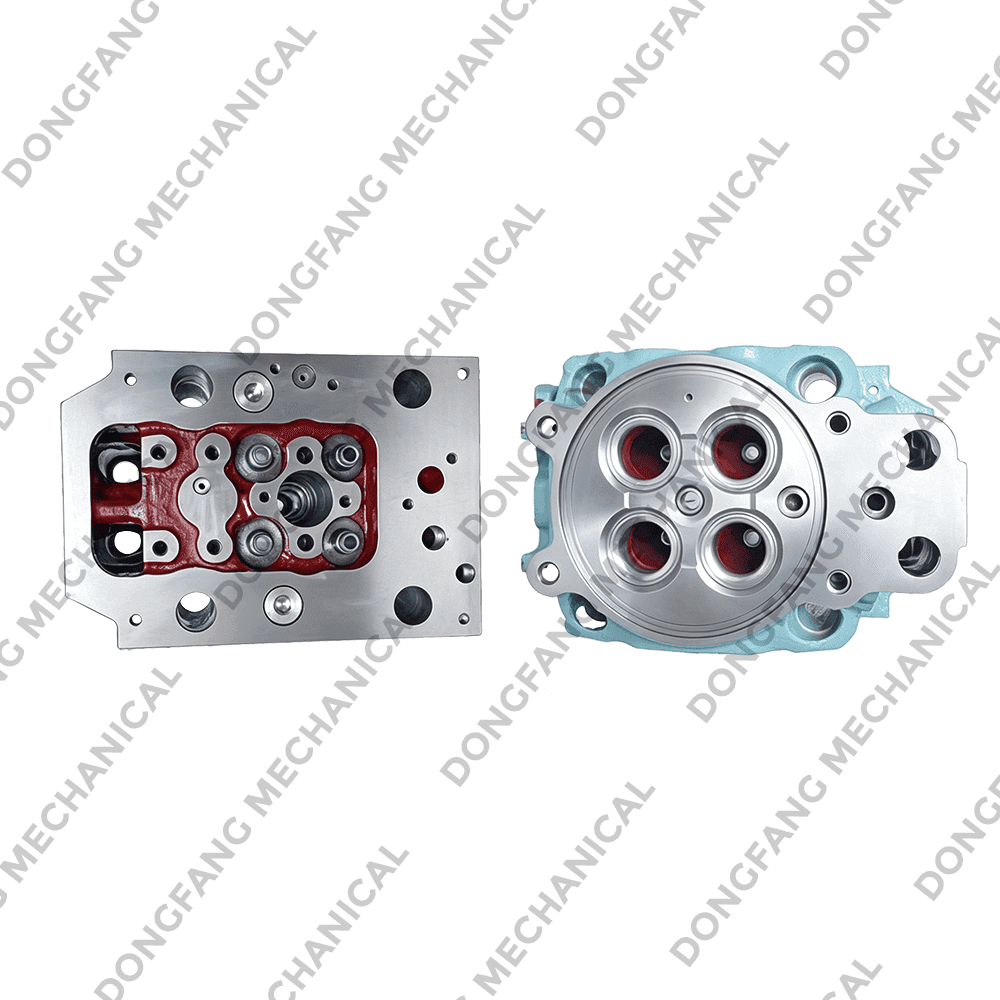
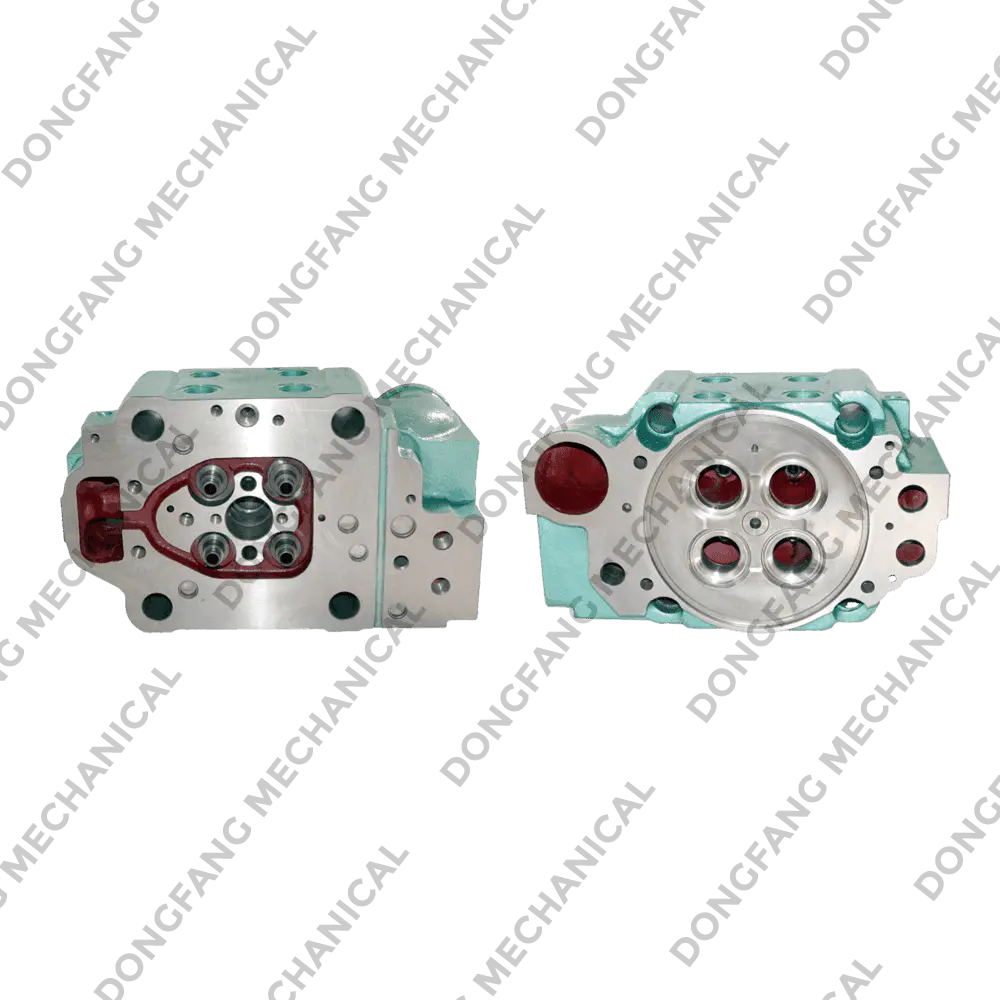
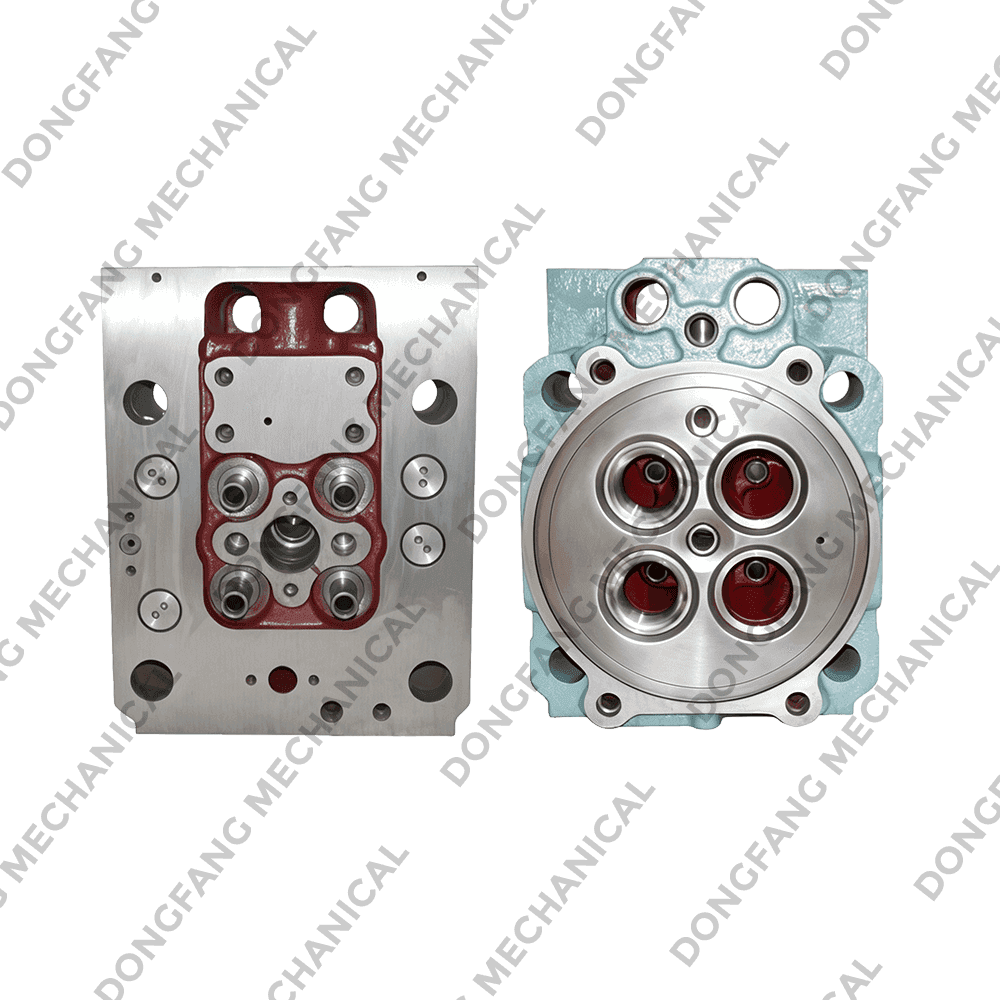
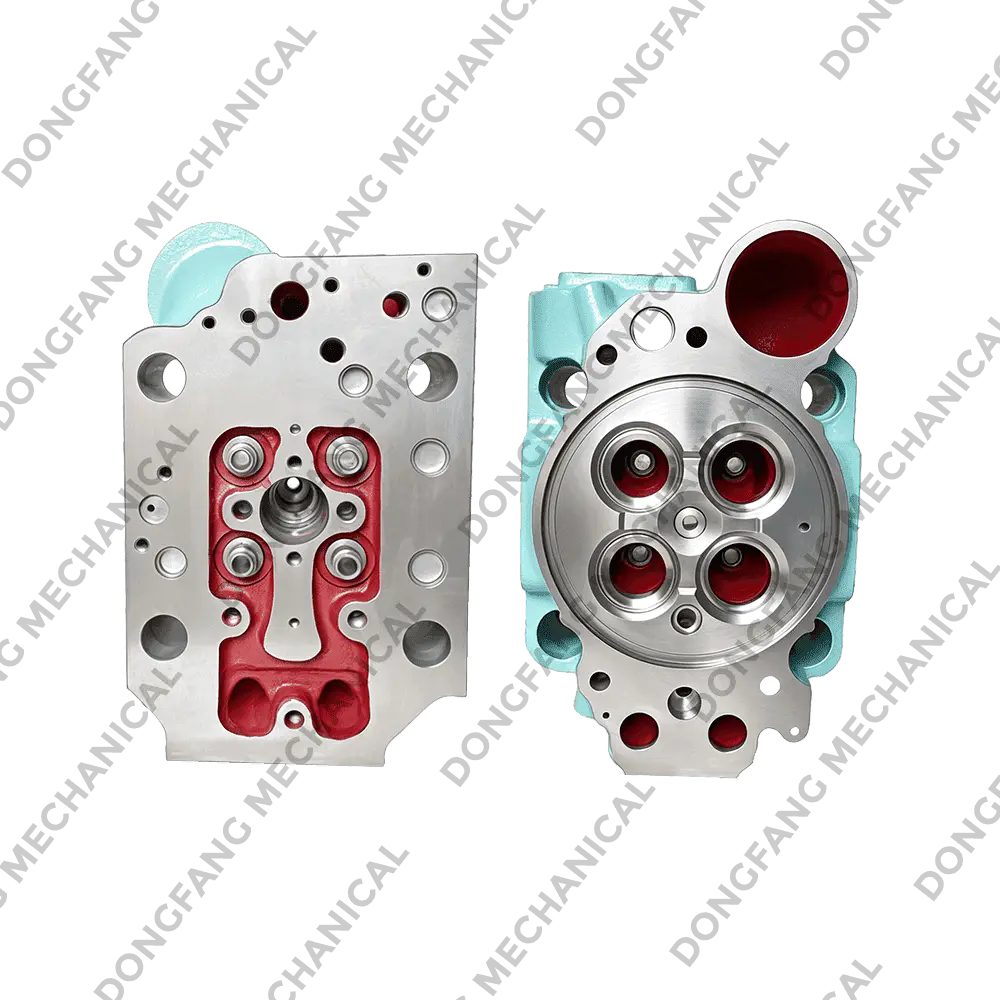
Z280-DT

Ett fiskefartyg kommer tillbaka till hamnen med blå avgasrök, en kylvätskenivå som hela tiden sjunker och en motor som behöver dra igång längre tid innan den brinner. Ägaren frågar om den ska re...
READ MOREYour vessel is alongside in Piraeus, the chief engineer reports low compression on number three cylinder, and the next scheduled cargo loading is in four days. The immediate question is not whet...
READ MOREEtt sprucket huvud eller en tappad ventil på en arbetsbåt är ett stilleståndsproblem långt innan det blir ett reservdelsproblem. När motorn stannar är den enda frågan som spelar roll om ett komp...
READ MOREEn maskinchef på en bogserbåt i Sydostasien stod inför ett välbekant problem: ett sprucket topplock på en MAN 8L23/30 hjälpmotor. Fartyget hade en charter att uppfylla på fyra dagar. En fabriksu...
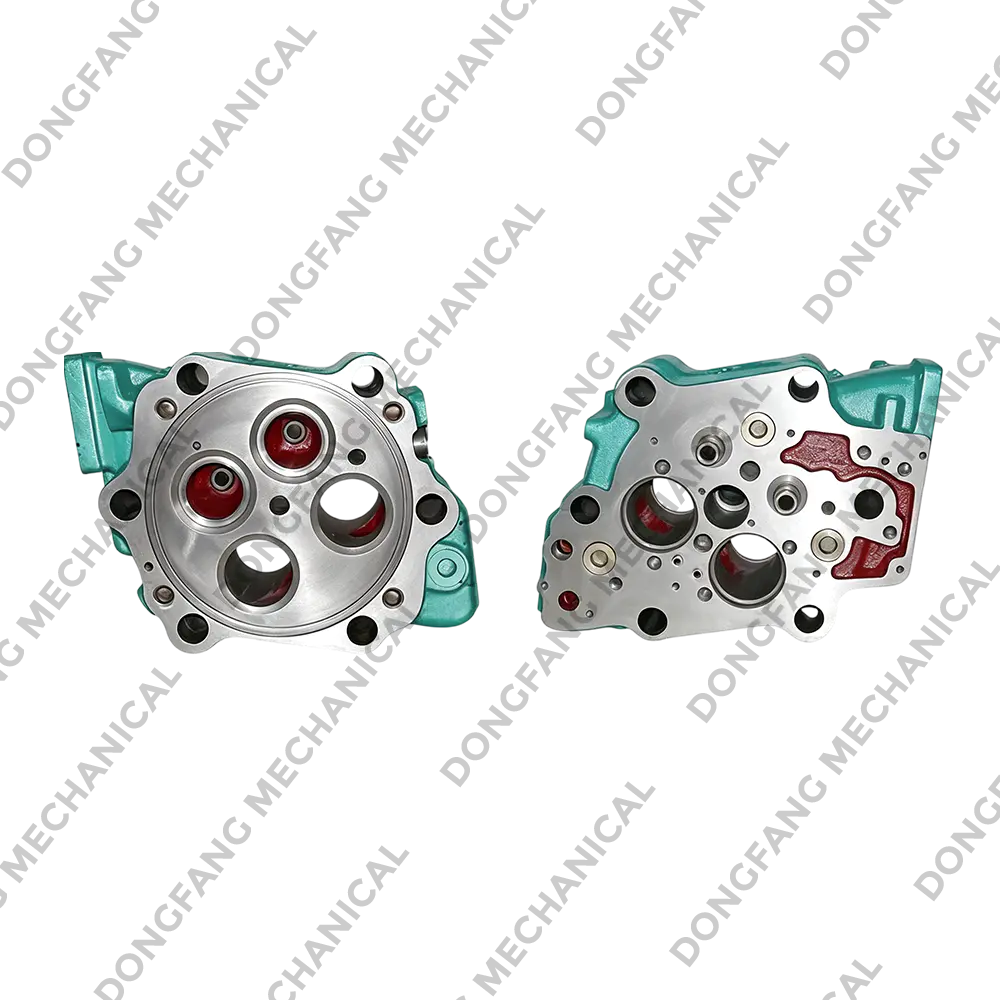
READ MOREA tillverkare av marin dieselmotor cylinderhuvud producerar en av de mest krävande komponenterna i ett fartygs framdrivningssystem: den förseglade kammaren som tål upprepade förbränningstryck, hög termisk cykling och konstant exponering för havsvattenkylda miljöer. Cylinderhuvudet måste bibehålla en exakt tätning mot cylinderfodret och kolvaggregatet samtidigt som det inrymmer ventilsäten, insprutningshål och kylkanaler som alla behöver hålla snäva dimensionstoleranser under tusentals drifttimmar. Eftersom marinmotorer körs under långa perioder under kontinuerlig belastning, kan eventuell inkonsekvens i gjutdensitet, bearbetningsnoggrannhet eller ventilsätesinriktning leda till kompressionsförlust, kylvätskeläckage eller för tidigt ventilfel till sjöss, där reservdelar är mycket mindre tillgängliga än på land.
Den direkta fördelen för fartygsoperatörer och inköpsteam är att val av cylinderhuvud bör vila på mätbara faktorer: materialintegritet, bearbetningsprecision, termisk utmattningsbeständighet och konsistens i ventilsätets geometri. Det är just därför att arbeta med en pålitlig marin dieselmotor cylinderhuvud fabrik är viktigare än att bara jämföra katalogspecifikationer. Den här artikeln går igenom uppmätta prestandadata, dimensionella trender och materialjämförelser för att ge en tydlig, praktisk grund för att utvärdera topplockskvalitet och leverantörssäkerhet.
Vid utvärdering av cylinderhuvuden tillverkade av en tillverkare av marina dieselreservdelar Kina köpare förlitar sig vanligtvis på, fem mått betyder mest: gjutdensitet, bearbetningsprecision, noggrannhet för ventilsätesinriktning, termisk utmattningsmotstånd och kylvätskepassageintegritet. Det horisontella stapeldiagrammet nedan visar två vanliga produktionsmetoder mot dessa mått på ett index på 0-100 byggt från typiska fältprestandaintervall: ett konventionellt sandgjutet cylinderhuvud och ett precisions-CNC-bearbetat cylinderhuvud. Den CNC-bearbetade konfigurationen får högst poäng på bearbetningsprecision och ventilsätesinriktning, eftersom automatiserade verktygsbanor tar bort material med mycket snävare repeterbarhet än manuell efterbehandling, medan båda metoderna förblir jämförbara när det gäller kylvätskepassageintegritet när kärnformningsprocesser är väl kontrollerade.
Denna jämförelse visar att CNC-bearbetade cylinderhuvuden utökar sin fördel främst i precision och ventilsätesinriktning, medan gjutdensiteten förblir till stor del beroende av gjuteriets egen smältkvalitetskontroll snarare än den efterbehandlingsmetod som valts efteråt. Att förstå den här profilen hjälper vagnparksoperatörer att matcha inköp av cylinderhuvud till motormodell, arbetscykel och förväntat serviceintervall.
En nyckelindikator på cylinderhuvudets kvalitet är hur väl komponenten bibehåller dimensionsstabilitet under långvarig termisk cykling när den väl är installerad och igång. Linjediagrammet nedan spårar ett relativt strukturellt stabilitetsindex över fem steg av kontinuerliga drifttimmar, från tidiga 2 000 timmar upp till 20 000 timmar i en typisk medelhastighets marin dieselapplikation. En gradvis, kontrollerad nedgång förväntas eftersom metallen upplever normal termisk utmattning från upprepade uppvärmnings- och nedkylningscykler, men trenden bör förbli jämn snarare än att sjunka kraftigt i något enskilt skede, eftersom en plötslig nedgång skulle peka på kvarvarande gjutspänning eller en otillräcklig stressavlastningsprocess snarare än rutinmässigt slitage.
Stabilitetsindexet sjunker från ungefär 99 % vid 2 000 drifttimmar till cirka 83 % vid 20 000 timmar , ett gradvis mönster som håller sig inom acceptabel prestanda för en vältillverkad komponent innan nästa planerade översyn. Den här typen av förutsägbar nedbrytningskurva är exakt varför konsekventa, kontrollerade gjutnings- och avspänningsprocesser är viktiga: ett korrekt tillverkat cylinderhuvud från en pålitlig Kina tillverkare av marina cylinderhuvuden åldras på detta mjuka, förväntade sätt snarare än att utveckla sprickor eller förvränga oförutsägbart mitt på resan.
Användningsspridningen av cylinderhuvuden för marina dieselmotorer återspeglar det breda utbudet av fartygstyper som är beroende av pålitlig motorprestanda. Det vertikala stapeldiagrammet nedan visar en representativ användningsuppdelning över vanliga fartygskategorier, baserat på aggregerade fältanvändningsmönster. Fiskefartyg leder distributionen, följt av last- och bulkfartyg, bogserbåtar och arbetsbåtar samt passagerar- eller färjefartyg.
Fiskefartyg står för ungefär 32 % of typical deployment , vilket återspeglar den täta koncentrationen av kust- och havsfiskeflottor som förlitar sig på konsekvent motordrift under långa resor. Last- och bulkfartyg följer noga, eftersom dessa fartyg trafikerar snäva schemaläggningsfönster där oplanerat byte av cylinderhuvud direkt kan störa leveranstiderna.
Ett radardiagram hjälper till att visualisera kompromissen mellan ett standard cylinderhuvud i grått gjutjärn och ett cylinderhuvud av kompakterat grafitjärn (CGI) över flera dimensioner samtidigt. Tabellen nedan jämför både termisk utmattningsbeständighet, bearbetbarhet, draghållfasthet, korrosionsbeständighet och tillverkningskostnadseffektivitet. Det komprimerade grafitjärnhuvudet sträcker sig ytterligare på termisk utmattningsbeständighet och draghållfasthet, eftersom dess mikrostruktur motstår sprickutbredning under upprepad värmecykling mer effektivt, medan det gråa gjutjärnshuvudet sträcker sig längre på bearbetbarhet och tillverkningskostnadseffektivitet, eftersom det är lättare och snabbare att bearbeta till färdig form.
Ingen av materialprofilerna täcker alla dimensioner, vilket förstärker varför materialvalet bör styras av motorns arbetscykel och termisk belastning snarare än att anta att ett alternativ är överlägset överallt. Högbelastningsmotorer med kontinuerlig drift gynnar komprimerat grafitjärn, medan måttligt belastade applikationer med snävare budgetrestriktioner fortfarande kan fungera bra med standard grått gjutjärn.
Att välja rätt cylinderhuvud för marina dieselmotorer börjar med att identifiera motormodell, arbetscykel och typisk driftsmiljö. Tabellen nedan sammanfattar praktisk vägledning över vanliga scenarier hämtade från fälterfarenhet med en marinmotor reservdelar fabrik Kina köpare vanligtvis hämtar från.
| Ansökan | Lämplig konfiguration | Anledning |
|---|---|---|
| Kontinuerliga lastfartygsmotorer | Kompakt grafitjärn Cylinder Head | Överlägsen termisk utmattningsbeständighet under ihållande belastning |
| Motorer för kustfiskefartyg | Grått gjutjärn or CGI Cylinder Head | Balanserad hållbarhet och bearbetningstid |
| Bogserbåts- och arbetsbåtsmotorer | Grått gjutjärn Cylinder Head | Kostnadseffektiv bearbetning för frekventa underhållscykler |
| Höglastade bulkfartygsmotorer | Kompakt grafitjärn Cylinder Head | Högre draghållfasthet under kontinuerlig termisk cykling |
Innan ett cylinderhuvud för marina dieselmotorer tas i normal drift, hjälper några ytterligare kontroller att stödja konsekvent prestanda:
Den förutsägbara stabilitetskurvan som diskuterats tidigare beror på konsekvent tillverkning vid gjuteri- och bearbetningsstadiet, inklusive kontrollerad smältkemi, korrekt avspänningsvärmebehandling och exakt CNC-finishing av ventilsäten och passande ytor. Variation i något av dessa steg kan förskjuta både dimensionell precision och hur jämnt cylinderhuvudet fungerar när det väl har installerats, vilket är anledningen till att strikt processkontroll är viktigt under hela produktionen på en pålitlig tillverkare av marin dieselmotor cylinderhuvud . Automatiserad bearbetning och precisionstestning i processen hjälper till att hålla varje cylinderhuvud prestera inom snäva toleranser under hela dess livslängd, vilket stöder tillförlitlighetstrenderna som hänvisas till i denna artikel.
Standardkvalitetskontrollpunkter som trycktestning, verifiering av ventilsätets koncentricitet och dimensionsinspektion stödjer de prestandatrender som visats tidigare. För inköpsteam som köper cylinderhuvuden och relaterade reservdelar i stor skala är det ofta lika värdefullt att bekräfta dessa kvalitetskontroller med en leverantör som att bara granska publicerade specifikationer.
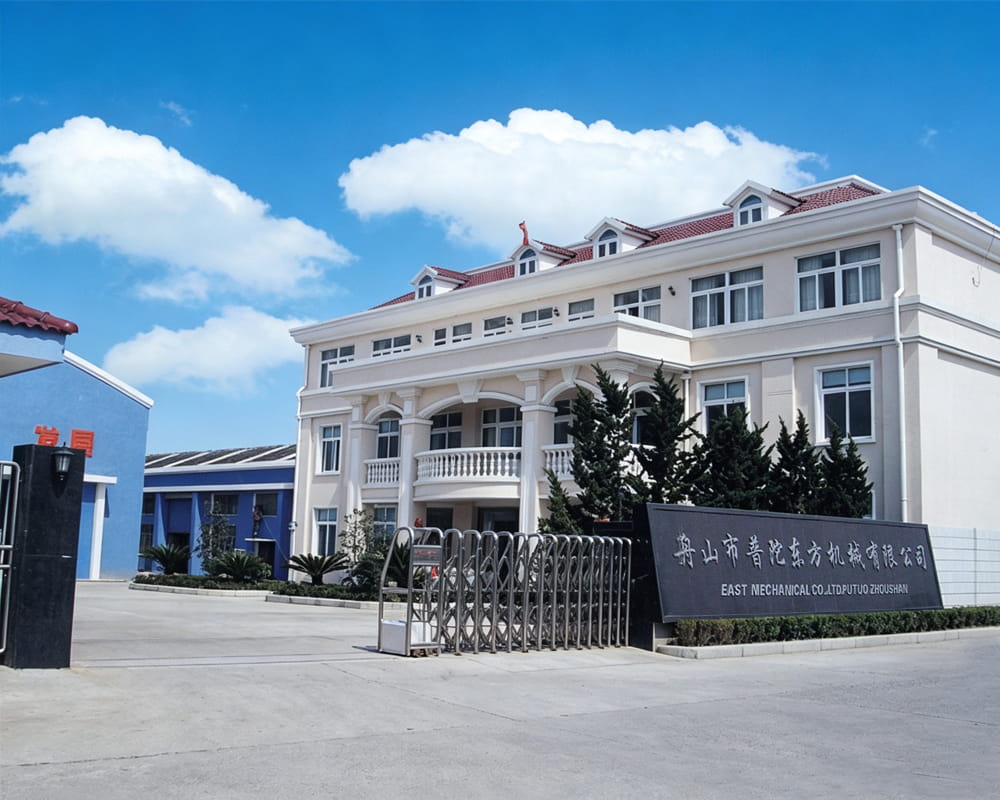
Zhoushan Putuo Dongfang Machinery Co., Ltd. ligger i Shenjiamen Pingyang Industrial Zone, ett välkänt fiskehamnsområde. Det vetter mot det berömda berget Putuo över havet och har bekväma land-, sjö- och lufttransporter. Denna plats placerar företaget i centrum av en region där underhåll av marinmotorer och reservdelsförsörjning är en del av den dagliga verksamheten, vilket ger praktisk, fälttestad insikt i vad fiskeflottor, lastoperatörer och arbetsbåtsägare behöver av ett pålitligt cylinderhuvud.
Som en tillverkare av marina dieselreservdelar Kina operatörer kan lita på, fokuserar företaget på att tillverka precisionsbearbetade cylinderhuvuden och relaterade komponenter som uppfyller de dimensionsnoggrannhet och materialintegritetsstandarder som krävs för kontinuerlig marin service. Dess position inom ett större fiskehamnsområde stödjer snabb vändning för regionala fartygsägare samtidigt som de bibehåller de konsekventa tillverkningskontroller som behövs för att betjäna kunder inom bredare sjöfarts- och fiskeindustrier.
F1: Varför är gjutkvaliteten viktigare än enbart ytfinish?
A1: Ett cylinderhuvud med dålig inre gjutningsdensitet kan utveckla mikroporositet som leder till kylvätskeläckage eller sprickbildning under termisk cykling, även om den yttre finishen ser acceptabel ut, så interna integritetskontroller spelar lika stor roll som synlig bearbetningskvalitet.
F2: Hur ofta ska ett cylinderhuvud inspekteras under normal service?
S2: Inspektionsintervallen bör följa spårade drifttimmar och observerade kompressionstrender, eftersom strukturell stabilitet vanligtvis avtar gradvis snarare än med ett fast universellt intervall över alla motortyper.
F3: Är komprimerat grafitjärn alltid det bättre materialvalet?
A3: Inte nödvändigtvis; CGI erbjuder starkare termisk utmattningsbeständighet och draghållfasthet för kontinuerliga, högbelastningsmotorer, medan grått gjutjärn fortfarande kan vara ett praktiskt val för motorer med måttliga arbetscykler och mer frekventa underhållsscheman.
F4: Vad orsakar ojämn tätning över ett nyinstallerat cylinderhuvud?
A4: Böjda passande ytor, inkonsekvent åtdragning av vridmoment eller ojämnheter i packningens tätningsytor är vanliga orsaker, varför planhetskontroller och kalibrerade moment är viktiga under installationen.
F5: Vilka tillverkningsfaktorer påverkar cylinderhuvudets tillförlitlighet mest?
A5: Smältkemikontroll, spänningsavlastande värmebehandling och CNC-bearbetningsprecision är nyckelfaktorer, med stöd av processkontroller såsom trycktestning och verifiering av ventilsätets koncentricitet under produktion hos en kvalificerad marin dieselmotor cylinderhuvud fabrik .

Din e-postadress kommer inte att publiceras. Obligatoriska fält är markerade med *
kontakta oss
Pingyang Industrial Zone, Shenjiamen, Zhoushan City, Zhejiang-provinsen, Kina.
+86-15957856920 Chancy
chancyliu@vip.163.com
Zhoushan Putuo Oriental Machinery, med tjugo års fokus på importerade kärnkomponenter för marina dieselmotorer. Att bygga bra karma genom stabil kvalitet och segla långt med engagerad service.