Vad levererar pålitliga Niigata-kompatibla reservdelar
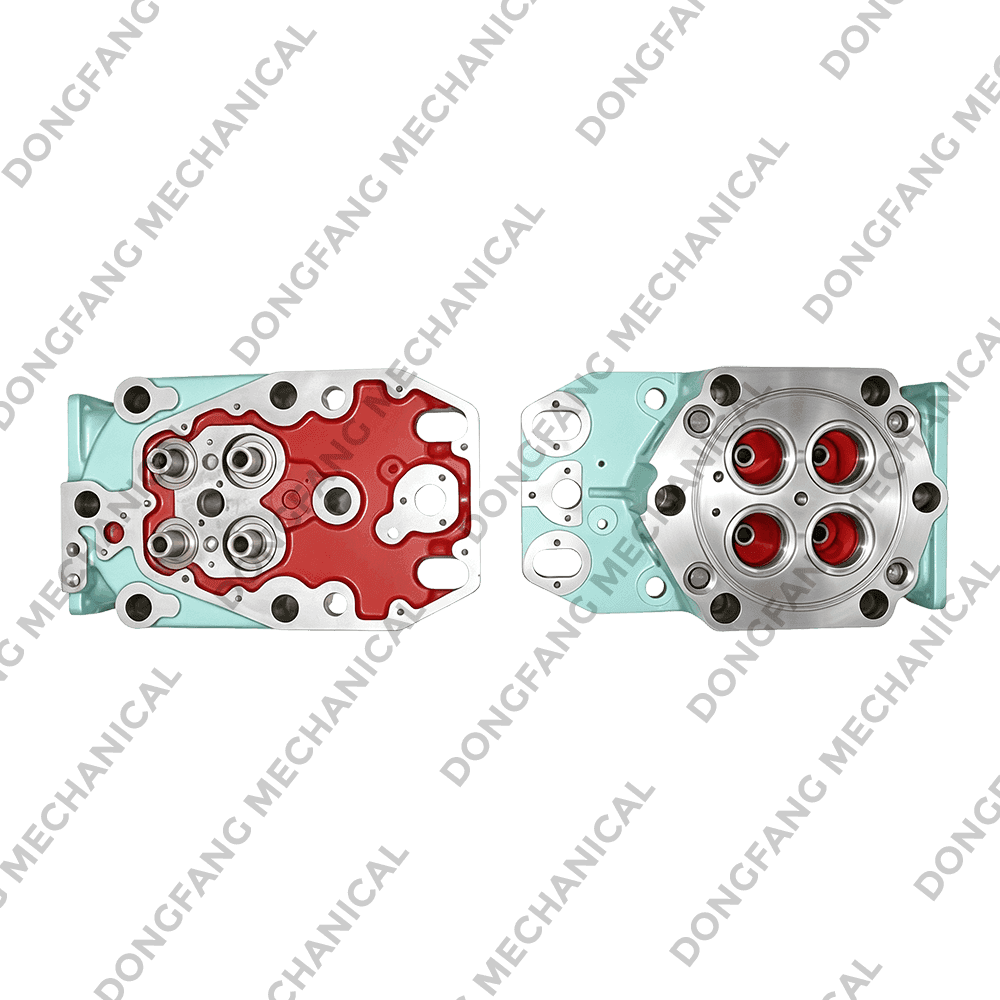
Reservdelar som är kompatibla med Niigata marina dieselmotorer finns för att återställa en motor till dess ursprungliga tätningsprestanda, termiska beteende och dimensionella passform utan att kräva modifiering av fartygets befintliga motorarkitektur. Bland dessa komponenter är cylinderhuvudet det mest krävande att återge exakt, eftersom det måste matcha det ursprungliga hålavståndet, ventilsätets geometri, kylvätskepassagelayouten och packningsytans planhet tillräckligt nära för att delen ska kunna installeras som en direkt passning. När en cylinderhuvud kompatibel med Niigata marina dieselmotorer tillverkas med snäv dimensionskontroll, den integreras i motorblocket, ventillinan och kylkretsen utan att införa kompressionsförlust, kylvätskeläckage eller ojämn termisk belastning som kan förkorta komponentens livslängd.
Den direkta takeawayen för flottoperatörer och underhållsplanerare är att alla Cylinderhuvud eftermarknadsersättningsdel bör bedömas utifrån mätbara kompatibilitetsfaktorer: dimensionell noggrannhet mot originalspecifikationer, materialintegritet, tätningsytas planhet och konsistens över produktionspartier. Den här artikeln granskar uppmätta kompatibilitetsdata, slittrender och materialjämförelser för att ge en praktisk grund för att utvärdera en cylinderhuvudsbyte för Niigata dieselmotorer innan den tas i bruk.
Kärnkompatibilitetsmått över ersättningsdelar
När man utvärderar ett cylinderhuvud som är avsett att ersätta en original Niigata marinmotorkomponent, är fem mätvärden viktigast: dimensionell noggrannhet, ventilsätesinriktning, packningsytans planhet, matchning av kylvätskepassage och konsistens från batch-till-batch. Det horisontella stapeldiagrammet nedan visar två vanliga inköpsmetoder mot dessa mätvärden på ett index på 0-100 byggt från typiska fältprestandaintervall: delar producerade från omvänd konstruktionsdata och delar producerade från digitalt skannade referensmodeller. Det digitalt skannade tillvägagångssättet får högst poäng på dimensionsnoggrannhet och ventilsätesinriktning, eftersom 3D-skanning fångar originalgeometri med mycket mindre kumulativa mätfel än manuell reverse engineering, medan båda tillvägagångssätten kan uppnå jämförbar kylvätskepassagematchning när kärnformande verktyg är väl underhållna.
Den här indexbaserade jämförelsen visar att digitalt skannad produktion utökar dess fördel främst när det gäller dimensionsnoggrannhet och ventilsätesinriktning, de två faktorer som mest sannolikt påverkar hur rent en reservdel installeras i ett befintligt motorblock. Att förstå denna profil hjälper köpare att bedöma varför inköpsmetoden är lika viktig som materialspecifikation när de väljer Reservdelar som är kompatibla med Niigata marina dieselmotorer .
Tätningsprestanda över drifttimmar efter installation
En nyckelindikator på ersättningscylinderhuvudets kvalitet är hur väl tätningsgränssnittet håller kompressionen när motorn återgår till normal drift. Linjediagrammet nedan spårar ett relativ tätningsprestandaindex över fem steg av drifttimmar efter installation, från tidiga 500 timmar upp till 8 000 timmar i en typisk Niigata-marinmotorapplikation. En gradvis, kontrollerad minskning förväntas eftersom packningsmaterial och passande ytor upplever normal termisk cykling, men trenden bör förbli jämn snarare än att sjunka kraftigt i något enskilt skede, eftersom en plötslig minskning skulle tyda på en dimensionell obalans på packningsytan snarare än rutinmässigt slitage.
Tätningsprestandaindexet minskar från ungefär 99 % vid 500 timmar till cirka 85 % vid 8 000 timmar , ett gradvis mönster som överensstämmer med normala packningssäten och termisk cykling snarare än för tidigt fel. Den här typen av förutsägbar kurva är exakt varför dimensionell precision i tillverkningsstadiet spelar roll: en korrekt anpassad cylinderhuvudsbyte för Niigata dieselmotorer bör åldras på detta mjuka, förväntade sätt snarare än att utveckla plötslig kompressionsförlust.
Där Niigata-kompatibla reservdelar ofta används
Användningsutbredningen av reservdelar som är kompatibla med Niigata marina dieselmotorer återspeglar det breda utbudet av fartygstyper som förlitar sig på denna motorplattform för både huvudsaklig framdrivning och extra drift. Det vertikala stapeldiagrammet nedan visar en representativ användningsuppdelning över vanliga fartygskategorier, baserat på aggregerade fältanvändningsmönster. Fiskefartyg leder distributionen, följt av bogserbåtar och arbetsbåtar, små lastfartyg och extra generatorinstallationer.
Fiskefartyg står för ungefär 33 % of typical deployment , vilket återspeglar hur brett denna motorplattform används i kust- och havsfiskeflottor som är beroende av pålitlig tillgång på reservdelar. Bogserbåtar och arbetsbåtar följer noga, eftersom dessa fartyg är beroende av både framdrivningsmotorer och Niigata-hjälpmotorer för daglig manövrering och kraftbehov ombord.
Omvänd konstruerad passform kontra digitalt skannad passform
Ett radardiagram hjälper till att visualisera avvägningen mellan ett ersättningscylinderhuvud som tillverkats med traditionella reverse-engineering-metoder och ett som producerats med digital 3D-skanning av en originalreferenskomponent. Diagrammet nedan jämför både över dimensionsnoggrannhet, installationspassning, ledtidsflexibilitet, verktygsanpassningsförmåga och konsekvens över produktionskörningar. Det digitalt skannade tillvägagångssättet sträcker sig längre på dimensionell noggrannhet och konsistens, eftersom skanningsbaserade data tar bort kumulativa mätfel, medan det omvända tillvägagångssättet kan sträcka sig ytterligare på verktygsanpassningsförmåga för äldre eller mindre vanliga Niigata-motorvarianter där originalreferensdelar är svårare att hitta för skanning.
Ingendera formen täcker alla dimensioner, vilket förstärker varför valet av produktionsmetod bör anpassas till den specifika Niigata-motorvarianten som servas i stället för att anta att ett tillvägagångssätt är universellt överlägset. Vanliga, allmänt servade motormodeller drar mest nytta av digitalt skannad noggrannhet, medan mindre vanliga varianter fortfarande kan betjänas av en noggrant producerad Cylinderhuvud eftermarknadsersättningsdel byggd med omvända konstruktionsmetoder.
Praktisk urvalsvägledning efter ansökan
Att välja rätt reservdel börjar med att identifiera den exakta motormodellen, servicehistoriken och förväntad driftcykel för fartyget. Tabellen nedan sammanfattar praktisk vägledning över vanliga scenarier.
Scenariobaserad urvalsreferens
| Ansökan | Lämplig tillvägagångssätt | Anledning |
|---|---|---|
| Vanliga fiskefartyg Niigata modeller | Digitalt skannat Replacement Cylinder Head | Hög måttnoggrannhet för direktmontering |
| Äldre eller utgående Niigata-varianter | Cylinderhuvud eftermarknadsersättningsdel (reverse-engineered) | Större verktygsanpassningsförmåga för begränsad referenstillgänglighet |
| Generator- eller hjälpmotorapplikationer | Digitalt skannat Replacement Cylinder Head | Konsekvent passform stöder stabil långvarig drift |
| Niigata-motorer för bogserbåtar och arbetsbåtar | Digitalt skannat Replacement Cylinder Head | Pålitlig tätningsprestanda för frekvent lastcykling |
Innan du installerar ett ersättningscylinderhuvud eller annan reservdel som är kompatibel med en Niigata marin dieselmotor, hjälper några ytterligare kontroller att stödja tillförlitlig prestanda:
- Bekräfta den exakta motormodellen och serienumret mot reservdelens kompatibilitetsspecifikation.
- Kontrollera packningsytans planhet före installation för att stödja korrekt tätning.
- Kontrollera kylvätskepassagens inriktning mot den ursprungliga motorblockets layout.
- Inspektera ventilsäte och styrdimensioner före slutmontering.
- Följ korrekt vridmomentsekvens under installationen för att bibehålla ett jämnt tätningstryck.
Tillverkningskonsistens bakom pålitlig ersättningspassning
Den förutsägbara tätningsprestandakurvan som diskuterats tidigare beror på konsekventa tillverkningskontroller, inklusive noggrann referensdatainsamling, kontrollerade gjutnings- eller smidesprocesser och exakt CNC-finishing av kritiska passande ytor. Variationer i något av dessa steg kan förändra dimensionsnoggrannheten och hur jämnt ett ersättningscylinderhuvud fungerar när det väl har installerats, vilket är anledningen till att strikt processkontroll är viktigt under hela produktionen. Automatiserad bearbetning i kombination med måttverifiering under processen hjälper till att hålla varje Niigata-kompatibelt cylinderhuvud prestera inom snäva toleranser under hela dess livslängd, vilket stödjer tillförlitlighetstrenderna som hänvisas till i denna artikel.
Standardkvalitetskontrollpunkter såsom trycktestning, verifiering av packningens planhet och dimensionsinspektion mot originalreferensdata stödjer prestandatrenderna som visats tidigare. För underhållsteam som anskaffar ev Cylinderhuvud eftermarknadsersättningsdel i stor skala är det ofta lika värdefullt att bekräfta dessa kvalitetskontrollpunkter med en leverantör som att bara granska publicerade specifikationer.
Om Zhoushan Putuo Dongfang Machinery Co., Ltd.
Zhoushan Putuo Dongfang Machinery Co., Ltd. ligger i Shenjiamen Pingyang Industrial Zone, ett välkänt fiskehamnsområde. Det vetter mot det berömda berget Putuo över havet och har bekväma land-, sjö- och lufttransporter. Denna plats placerar företaget i centrum för en region där underhåll av marinmotorer och reservdelsförsörjning är en del av den dagliga verksamheten, vilket ger praktisk, fälttestad insikt i vad fiskeflottor och småfartygsoperatörer behöver av ett pålitligt utbytescylinderhuvud.
Företaget fokuserar på att tillverka precisionsmonterade Reservdelar som är kompatibla med Niigata marina dieselmotorer , med uppmärksamhet på dimensionell noggrannhet, tätningsytas kvalitet och konsekvent batchproduktion. Dess position inom ett större fiskehamnsområde stödjer praktisk, fältinformerad tillverkning samtidigt som de bibehåller de processkontroller som behövs för att betjäna fartygsoperatörer som söker en pålitlig cylinderhuvudsbyte för Niigata dieselmotorer .
Vanliga frågor
F1: Hur bekräftas kompatibiliteten med en specifik Niigata-motormodell?
A1: Kompatibiliteten bekräftas genom att matcha ersättningsdelens dimensionsspecifikation, bultmönster och kylvätskepassagelayout mot originalmotorns modell och serienummer innan beställning.
F2: Hur ofta ska ett ersättningscylinderhuvud inspekteras efter installationen?
S2: Inspektionsintervallen bör följa spårade drifttimmar och tätningsprestandatrender, eftersom packningssätena vanligtvis minskar gradvis snarare än med ett fast universellt intervall.
F3: Är en digitalt skannad reservdel alltid det bättre alternativet?
A3: Inte nödvändigtvis; digital skanning erbjuder starkare dimensionsnoggrannhet för vanliga motormodeller, medan omvänd tillverkning fortfarande kan tjäna äldre eller mindre vanliga Niigata-varianter effektivt.
F4: Vad orsakar ojämn tätning efter ett byte av cylinderhuvud?
A4: Skevna packningsytor, inkonsekvent vridmomentsekvens eller dimensionsfel vid matchningsytan är vanliga orsaker, varför planhetskontroller och korrekt installationsprocedur är viktiga.
F5: Vilka tillverkningsfaktorer påverkar mest tillförlitligheten av reservdelar?
A5: Noggrann referensdatainsamling, kontrollerade gjutprocesser och exakt CNC-finishing är nyckelfaktorer, med stöd av processkontroller som trycktestning och dimensionsverifiering under produktionen.